
 EN


在工业电子产品中安装PCB连接器需要精确、技术知识和遵守最佳做法,以确保在要求很高的操作环境中长期可靠。 无论您正在装配控制系统,自动化设备,还是崎岖的仪器,您的连接器安装的质量直接冲击信号完整性,机械稳定性,以及系统的整体性能 。 工业应用对消费品电子产品提出了更严格的要求,包括对振动、极端温度和电磁干扰的阻力,使得适当的安装技术对于实现设计规格和尽量减少场故障至关重要。
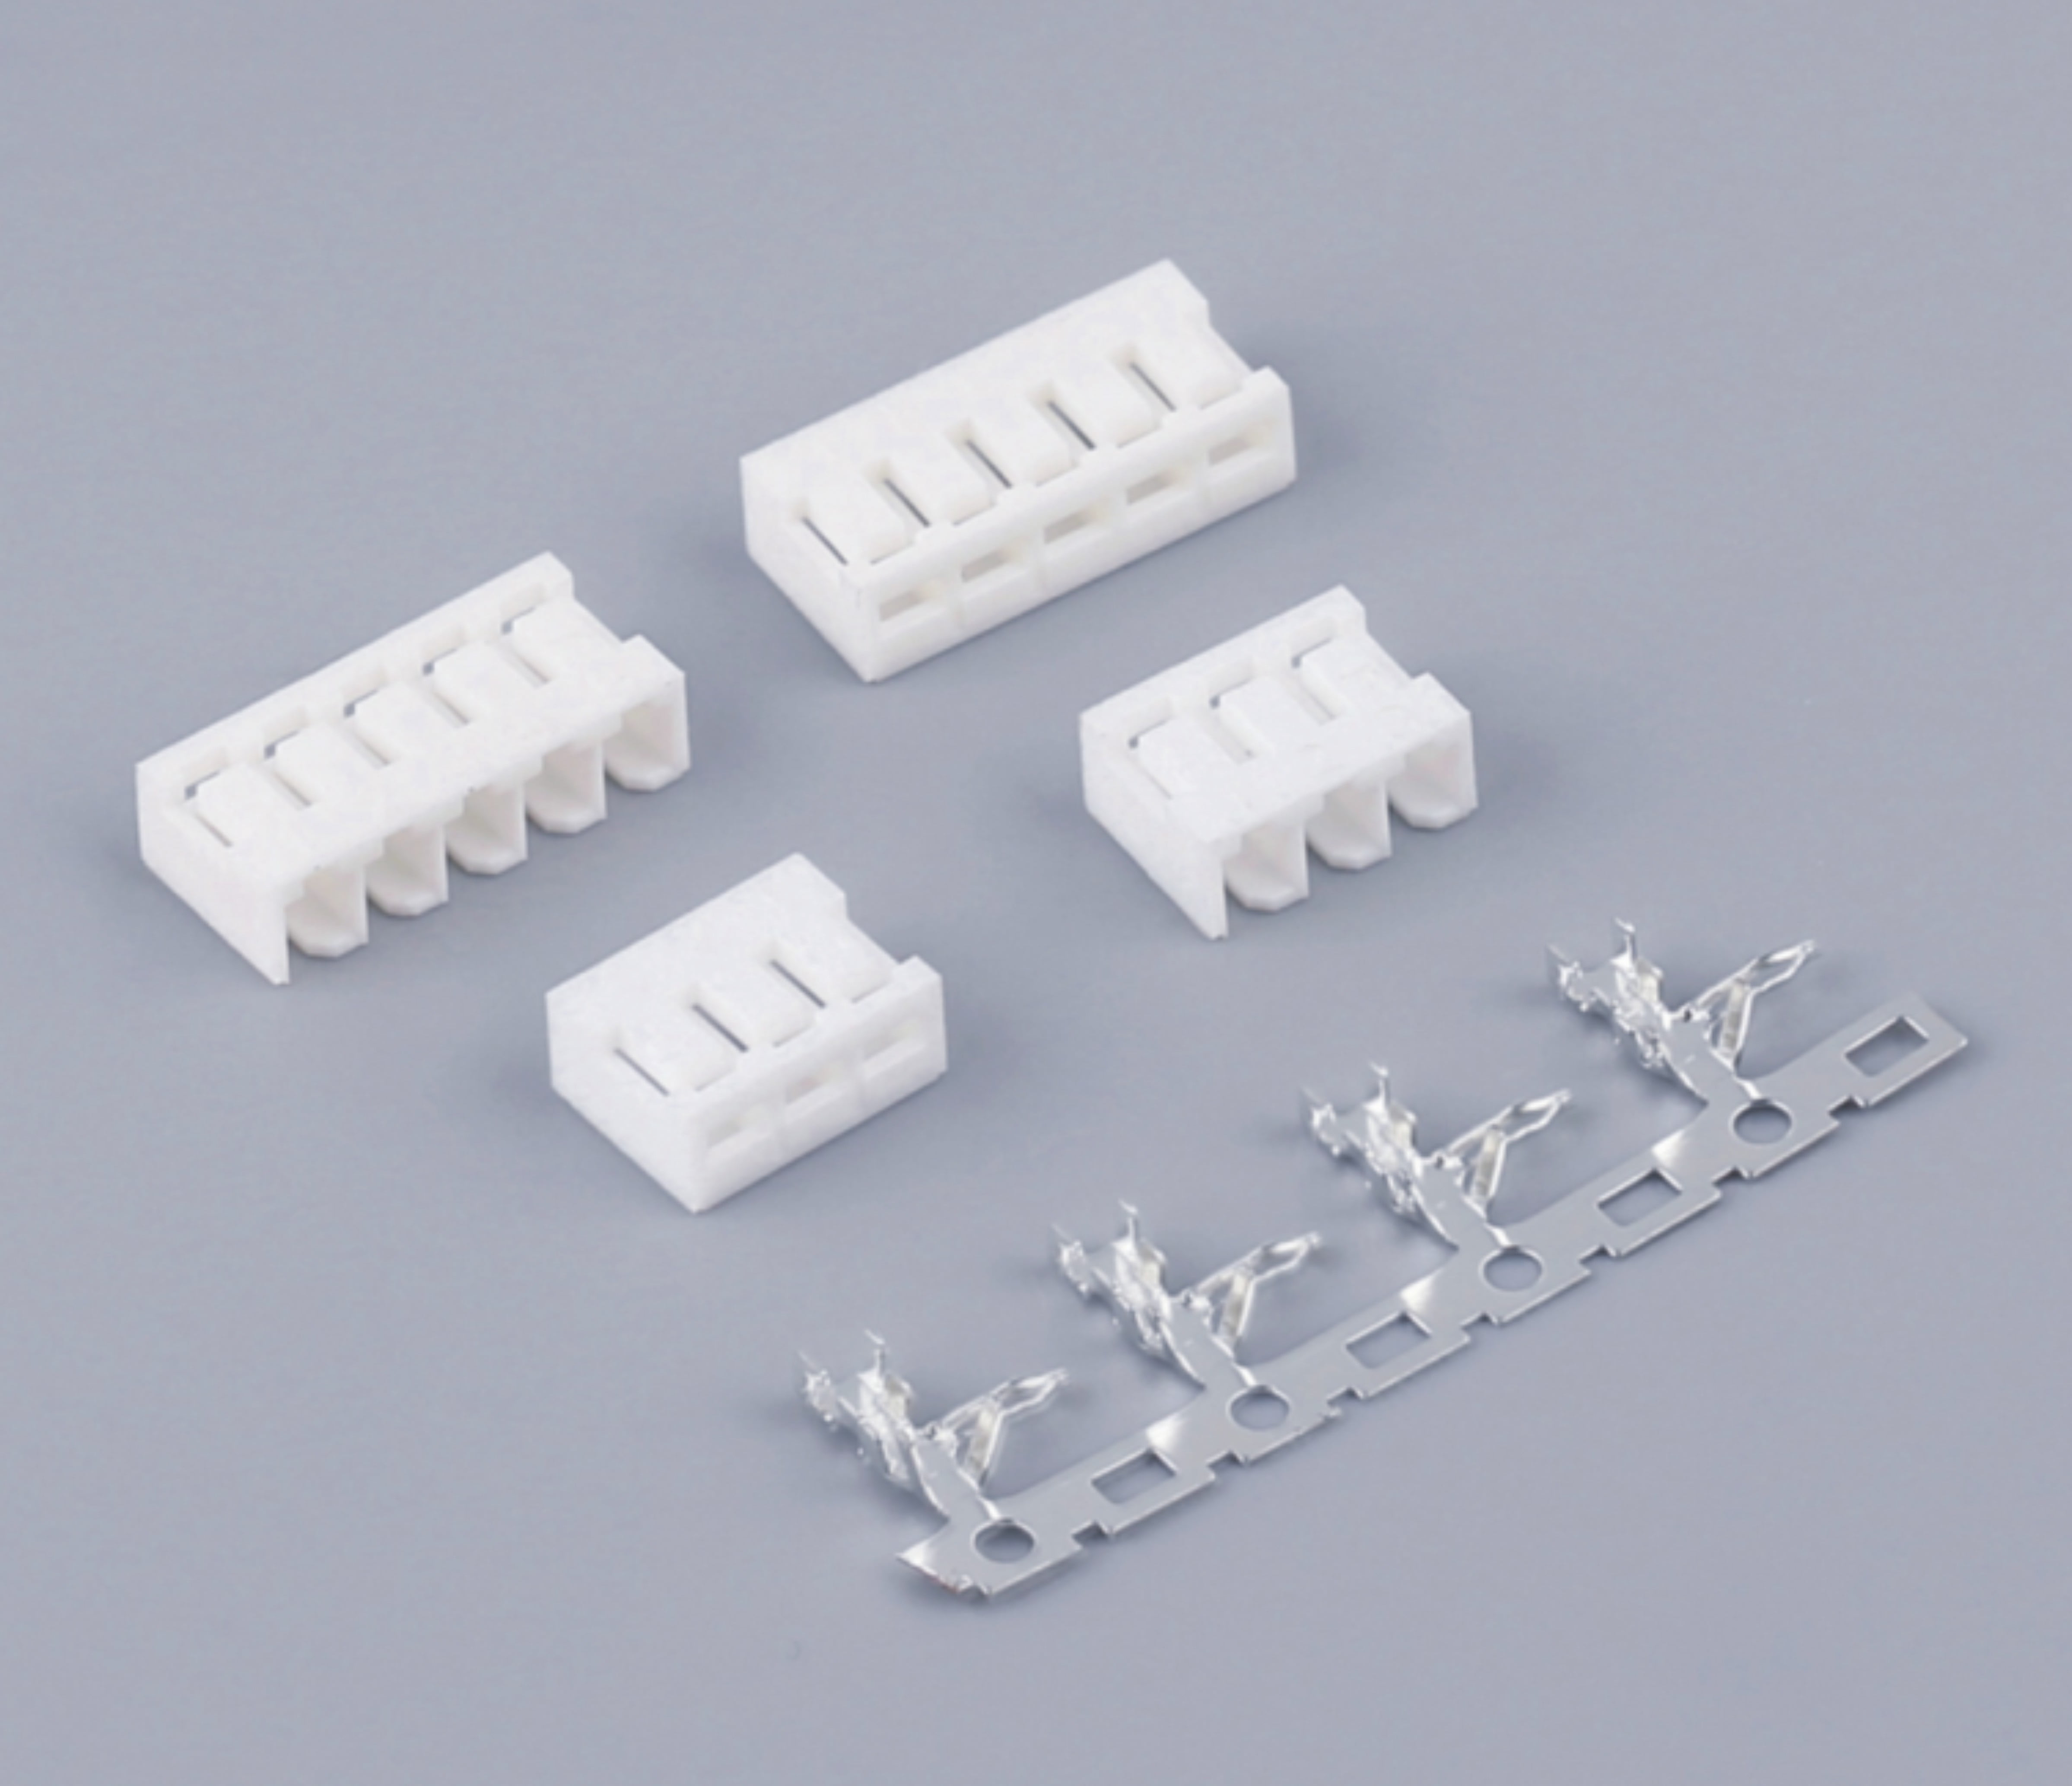
该综合指南为工业电子产品中使用的PCB连接器提供了可操作的安装提示,包括制备、焊接技术、机械考虑、质量核查和故障排除策略。 通过采用这些经过验证的方法,工程师和技术人员可以实现可靠的连接,承受工厂地板、室外设施和重型机械环境等典型的恶劣条件。 了解连接器安装的细微差别有助于防止常见问题,如冷的焊接头,不协调,以及导致工业环境中间歇性故障和昂贵故障时间的压力减轻不足。
安装前的准备工作与部件核验
审阅技术文件与规格
在与PCB连接器进行任何安装工作之前,彻底审查由连接器制造商和印刷电路板设计师提供的所有技术文件。 这种文档通常包括针形图,维容度,推荐的足迹图案,以及针对每个连接器家族的独特特征的具体安装指令。 工业级PCB连接器往往具有与标准商业部件不同的专门安装要求或热考虑,因此在进行组装作业之前了解这些规格至关重要。
特别注意连接器的投球规格、架设样式(通过孔对表面挂载)、电流评级和电压评级,以确保与您兼容 应用 所需经费。 验证PCB脚印是否与连接器的物理尺寸和针状排列相符,因为不匹配会导致安装困难或完全不兼容。 对于高可靠性的工业应用,还审查任何规定在高温下降低电流能力或要求在空气流量有限的封闭环境中作业时采取额外散热措施的定温准则。
检查零部件和0质量
在开始安装工作之前,对PCB连接器和印刷电路板进行详细的视觉检查。 检查连接针的直度、统一性以及没有氧化或污染,从而可能损坏电气接触质量。 工业环境在储存期间经常使部件暴露于湿度和空气中的污染物,因此可能需要清洗带有异丙醇的连接针,以清除任何可能干扰焊接或接触电阻性能的残留物。
检查PCB表面的清洁性、连接器垫周围的适当的焊接罩定义,以及不存在诸如消除痕迹或不适当的洞镀等制造缺陷。 通过孔的PCB连接器需要适当的尺寸和板状孔,使引脚能够顺利插入,同时为可靠的焊接点提供足够的桶状接触区。 表面挂载连接器需要平坦的、没有遮盖或沾染的合板垫表面,以防止在回流处理过程中发生适当的焊料湿化。
组织工具和材料
在启动连接器安装之前,集合所有必要的工具和材料,以保持工作流程效率并防止可能损坏质量的中断。 对于通过孔的PCB连接器,你将需要一个温度控制的焊接站,配备适当的尖端尺寸、符合行业规格的罗辛核心焊料,以及在焊接过程中进行部件定位和固定的工具。 工业应用往往受益于专用的焊接固定装置,在整个安装过程中确保PCB和连接器的精确对齐,特别是在与需要同时焊接众多引脚的多层连接器合作时。
对于表面挂载的PCB连接器,制备包括焊料粘贴、与您的特定板面设计相匹配的Stencils、回流炉或热空气再工作站,以及诸如放大系统或自动光学检查工具等检查设备。 保持有组织的工作空间,最大限度地减少在装卸过程中发生外来物体污染、静电排放损坏或意外部件损坏的风险。 在与无铅或无铅的售货商合作时,必须有适当的通风和烟雾提取设备,因为工业装配作业往往涉及延长售货时间,使人员在没有充分安全措施的情况下接触有害的通量蒸汽。
面向工业可靠性的通孔安装工艺
正确的组件插入和对齐
在安装通过孔的PCB连接器时,首先要小心地将连接器针与印刷电路板上的相应孔对齐,确保根据组装文件在连接器和PCB上标注一个指标。 工业连接器往往具有多行的引脚和精确的投球要求,使得对接对于成功插入而不弯曲或破坏引脚至关重要。 施加温和甚至压力,使连接器完全与板面相对,检查隆起面是否与PCB完全接触,没有引脚在插入时漏掉相应的孔或弯曲。
对于具有挂起式标签或额外机械锚定特性的PCB连接器,在进行焊接操作之前,核实这些元件是否适当地与其指定的孔或槽接触。 这些机械特征在工业应用中提供了必要的压力缓解,因为连接器在工业应用中反复发生插拔循环、振动照射或电缆牵引力,这些牵引力会随着时间的推移对焊料产生压力。 如果在插入过程中遇到阻力,则永远不要强迫连接器,因为这通常表明在安装前需要改正的对齐性、小孔或引脚损坏。
解决参数和技术
将你的焊接铁定在适当的温度下,供使用特定的焊接合金和PCB连接器材料,一般在300°C至350°C之间,供现代工业电子设备使用的无铅销售器使用。 工业等级 PCB连接器 可装有温度较高的热塑性材料或金属壳,这些材料需要谨慎的温度管理,以防止损坏,同时实现适当的焊接流和金属间形成。 允许焊接的铁尖在引入焊料前同时加热连接器引脚和PCB垫一至两秒钟,确保热能有效转移,以形成适当的冶金结合,而不是冷焊料,这似乎可以接受,但缺乏机械强度和电导性。
应用足够的焊料来制造一个平滑 工业应用需要达到IPC-A-610级2级或3级验收标准的焊点,取决于您具体应用的可靠性要求。 避免过量的焊料在相邻的引脚之间产生对流关节或桥梁,从不使用不足的焊料,在工业环境中常见的振动或热循环条件下留下缺口或产生薄弱的机械联结,容易发生故障。
热管理和顺序焊接
在焊接多管PCB连接器时,采取系统办法,管理连接器机体的热分配,防止可扭曲塑料套件或损坏内部绝缘材料的累积热应力。 开始在对角处进行焊接,机械地将连接器锁定在适当的对齐位置上,然后继续使用剩余的引脚,其模式允许热能在相邻的引脚位置之间消散。 事实证明,这种方法对有数十个引脚的大型连接器特别重要,因为连续的焊接可以使整个连接器的体温超过材料限度。
监测焊接作业期间的连接装置,以发现任何热扰动迹象,如脱色、软化或显示温度暴露过多的维度变化。 工业PCB连接器通常规定在组装作业中不得超过的最大体温和持续时间限制。 如果与热敏感连接器合作,考虑使用耐久时间更低的焊接温度,或采用热沉降技术,保护连接器体,同时允许适当的焊料联合形成适当的针热。
表面贴装安装最佳实践
焊锡膏涂敷和模版加工
对于表面挂载的PCB连接器,实现一致的、高质量的焊料连接器,首先要使用精确制造的与你的PCB垫几何相匹配的Stencils应用。 工业应用往往需要为高温回流剖面和延长仓库环境中的储存寿命而制作的无清洁的销售面。 根据连接器垫板大小和投球量选择表层厚度,一般为标准工业连接器的100至150微米,其中较薄的Stencils用于精细的pitch应用,而较厚的Stencils为承载较高电流的较大垫板提供更大的销量。
采用一贯的挤压技术,确保完整的孔径填充,避免过量的粘贴矿床,在回流时造成相邻垫之间的连接。 检查除臭剂后的粘贴矿床,以核实适当的体积、定义,以及没有涂抹或未完全从除臭剂孔径中释放出来。 事实证明,糊涂应用过程中的环境控制对于工业电子组装至关重要,因为温度和湿度的变化可能影响糊状风湿学和印刷一致性,有可能损坏必须在极端操作条件下可靠运行的PCB连接器的焊料联合质量。
配置精确度
定位表面将PCB连接器安装在售出器粘贴矿床上,精确地确保所有垫与相应的连接器终止正确一致,因为错配可能导致售出器联合形成不完整,或在回流处理后开启电气。 工业连接器通常具有较强的机械设计,具有稳定的布置特性,但其质量也提高了在回流前安全粘贴售器粘贴的重要性,以防止在板式装卸或烤箱运输过程中移动。 使用与连接器大小和重量相适应的真空拾取工具或精密t,避免过度处理,以免扰动粘贴矿床或造成污染。
根据极性标记验证连接器方向,并标定一个指标,因为不正确放置密钥连接器会使整个组装失去功能,需要在工业生产环境中进行昂贵的重工操作。 对于具有细管终止或复杂垫型的PCB连接器,考虑实施自动光学检查或视觉制导放置系统,以确保生产量的一致准确性。 记录装配过程中遇到的任何位置变化或问题,因为这些观测结果可以为改进工艺或改进设计提供参考,以提高未来生产运行的可制造性。
重排配置文件优化
制定和验证特别适合您的PCB连接器和板组装特性的回流温度剖面,核算热量分布、组件热敏感度和销售器粘贴冶金要求。 工业电子往往包括有温度敏感部件和坚固连接器的混合组件,因此需要同时进行符合所有部件要求的精确剖面开发。 标准的无铅回流剖面通常包括预热区达到150-180°C,浸泡区保持180-200°C之间的温度60-90秒,峰值回流区达到240-250°C,超过液态气温30-60秒。
利用在剖面开发期间放置在临界PCB连接器附近的热电偶监测板的实际温度,以确保预测的热条件与特定回流设备中的真实世界供热模式相匹配。 具有金属壳或大热量的工业连接器的加热速度可能比较小的部件慢,可能需要在允许限度内延长液体时间或增加峰值温度的剖面调整。 在回流后,检查焊料,以便形成适当的填料,完全湿润,以及没有诸如空隙、焊料不足或墓葬等可能损坏工业操作压力下连接器可靠性的缺陷。
机械考量与应力消除设计
理解工业应用中的机械应力
工业电子设备使PCB连接器承受的机械压力远远超过在良性办公室或住宅环境中遇到的应力,包括机械操作产生的恒定振动、设备运动或撞击事件产生的冲击负荷以及电缆牵引力,这些力产生于维修活动或电线带的热膨胀。 这些机械应力集中在连接器针和PCB垫之间的焊料联合接口上,造成疲劳状态,如果不通过机械设计和安装做法妥善解决,最终会导致裂缝传播和电气故障。
认识到作为板对线接口的PCB连接器承担了将外部电缆力量转化为PCB组装的额外责任,使减压规定对工业可靠性至关重要,而不是可选的。 互联点代表一种经典的机械系统,将连接器机体和电路板等刚性元件与包括焊点和电线绝缘在内的弹性元件结合在一起,在压力下这些异质材料接口的任何地方产生潜在的故障模式。 工业电子设备的专业安装做法总是包括多层机械防护,将力量分布到更大的地区,并防止压力集中在易燃的焊接处。
实施连接器安装硬件
利用由工业PCB连接器提供的所有机械安装特性,包括安装标签、螺丝上司或板锁,通过独立于焊料联合保留的手段确保与PCB的连接器的安全。 这些机械锚定系统通常为适用于交配电缆组件的力提供主要的结构路径,使焊接电路服务于其预定的电功能,而不是承担超出其设计能力的结构负荷。 在安装螺丝或对峙等安装硬件时,应用适当的扭矩规格,实现安全的机械耦合,而不会过度压抑PCB底板,或产生压缩力,从而可能裂开板或变形连接器内壳。
对于没有整体机械安装规定的PCB连接器,应考虑采用二次保留方法,如连接器周边的粘合物、强化焊接部位的粘合物涂层,或将连接器体固定在PCB表面的外部括号。 高振动环境中的工业设施可能受益于用于连接器安装螺丝的线锁化合物,从而防止逐渐松动从而随着时间的推移损坏机械稳定性。 始终核实机械安装规定不会干扰连接器交配操作,也不会给维修人员造成无障碍问题,维修人员在设备维修作业中必须切断电缆和重新连接电缆。
电缆管理和施特兰救济
实施适当的电缆管理做法,防止电线牵引重量和移动直接向PCB连接器传输电源,使用电缆系结、安装夹子,或在连接器交配接口适当距离处布置的减压靴。 减压的基本原则是在电缆到达连接器之前将电缆固定在稳定的结构上,确保任何牵引、弯曲或振动力通过电缆管理系统消散,而不是加载连接器及其焊接。 将第一个电缆支持点定位在连接器机体的几厘米内,使用适合您特定安装的技术,包括粘着支撑 有线领带 挂载,螺丝式下夹,或集成的植株解脱功能,形成连接器后壳。
在工业面板中,PCB连接器通过闭塞穿透与外部电缆交配的应用程序,协调内部面板安装层与外部电缆腺体或连接器背壳系统之间的减压执行,以保障电缆到面板结构。 这种多点办法将机械载荷分布在几个锚地,而不是将压力集中在PCB接口上,大大提高了工业场设施重复连接周期和环境压力特性下的长期可靠性。 在装配图纸和工作说明书中记录电缆的线路和压力救济配置,以确保各生产单位的一致实施,并能够采取适当的维护做法,在整个设备使用寿命期间保持机械完整性。
质量验证和测试程序
视觉检查标准
利用适当的放大和照明,对所有安装的PCB连接器进行系统的目视检查,在组装开始功能测试或最后整合之前,发现潜在的缺陷。 工业质量标准一般参照IPC-A-610接受标准,该标准定义了可接受的焊点的具体视觉特征,包括鱼片形状,湿度,以及根据分配给你的产品的可靠性等级而允许的缺陷类型。 检查每个焊接点,以便完全覆盖,从垫到针的平稳过渡,以及不存在诸如焊接点不足、关节冷、相邻针之间的连接或可能影响长期可靠性的污染等缺陷。
除了焊料联合质量外,还要核查适当的连接器方向,完全与PCB表面相对应的座椅,机械安装特征的正确对接,而且连接器外壳或针形接触没有发生可能影响交配可靠性的物理损坏。 对于工业电子组件,视觉检查还应评估是否有和适当执行减压规定、电缆线路的充足性,以及安装的连接器和邻近部件或结构之间的清理,这些部件或结构可能在操作或维护活动期间造成干扰。 文件检查结果系统化,使用检查表或数字记录系统,建立可追踪的质量记录,并为改进程序的举措进行趋势分析。
电气连续性和电阻测试
在已安装的PCB连接器上进行电气连续测试,以核实所有预定的电气连接都存在,而且没有意外短线或桥梁折合电路功能。 使用适当的测试设备,如数字多米或自动化测试系统,能够系统探测每个连接器的引脚,并验证与其相应的PCB痕量或组件垫的连接。 工业可靠性要求往往要求连接器接口有特定的接触电阻限制,一般在10毫升以下的动力连接,50毫升以下的信号通道,这就需要四线电阻测量,消除测试铅阻力的读数。
在测试与交配电缆组件连接的PCB连接器时,验证非连接电路之间的针对针隔离阻力,以确保任何污染或焊接桥不会产生在操作条件下可能造成故障的渗漏路径。 对于载有高频信号的连接器,考虑实施时间域反射测量或网络分析器测量,这些测量是阻碍匹配的特征,信号完整性参数对于工业控制网络或仪器系统中可靠的数据传输至关重要。 记录所有电气测试结果,作为安装质量的客观证据,建立基线测量,在设备运行过程中出现实地问题时支持未来的故障排除活动。
机械拉动测试
实施生产资格的机械牵引测试规程,或定期核查安装的PCB连接器是否符合最低保留力要求,而且焊接装置具有足够的机械强度以承受处理和作业压力。 阻断拉力测试通常涉及在监测初始移动、裂缝形成或完全分离的同时,对连接器体逐步增加抗拉强度,其接受标准基于连接器制造商规格或类似部件类型的行业标准。 工业应用可能具体规定牵引试验要求,从小型信号连接器的几个牛顿到安装或维护操作时必须承受电缆牵引力的数百个牛顿。
对于通过孔的PCB连接器,适当的焊料联合形成通常会导致针裂或连接器内置故障,而不是在进行牵引试验时使焊料联合分离,表明冶金结合强度超过连接器的物质强度。 表面挂载连接器一般显示较低的拉力,因为板块面积较小,而且没有通过PCB孔进行机械交接,因此,对工业应用中的这些挂载式来说,压力解除执行更为关键。 对有代表性的样品进行牵引测试,而不是对每个生产单位进行牵引测试,以平衡质量核查需要与测试成本和时间安排方面的考虑,采用对安装过程能力具有充分信心的统计抽样计划。
常见问题故障排除
Addressing Solder Joint Defects
在安装的PCB连接器上遇到焊料联合缺陷时,首先通过目视检查或电气测试确定具体的缺陷类型,因为不同的缺陷机制需要不同的纠正方法。 冷的焊料关节看起来很枯燥,而且通常由于焊接时的热量不足、防止适当湿润的受污染表面或焊料固化时的部件运动。 在对受影响地区进行彻底清理后,重新加热冷关节,采用新的热量和新鲜焊料,确保连接针和PCB垫在引入新的焊料材料之前达到适当的焊接温度。
未能产生适当的填充物或留下垫面覆盖空白的售货员存款不足,通常表明在初始装配过程中的售货员应用不足,要求售货员在仔细管理热输入的同时,避免损坏连接器或相邻部件。 反之,在相邻的引脚之间架设桥梁的售货机过多,需要使用脱落的辫子或真空脱落设备进行清除技术,然后进行仔细检查,以核实垫面是否完好无损,是否适合重新出售。 PCB连接器的工业再生产作业必须保持最初组装时采用的质量标准,使用校准设备和训练有素的人员,以确保再生产连接器实现完全的设计可靠性,而不是表示容易过早故障的薄弱点。
解决调整和适应性问题
地址为无法正确插入或显示对齐困难的PCB连接器,首先核实正确的连接器部分号码是否与您的棋盘设计中指定的组件相匹配,因为类似出现的连接器可能存在微妙的维差,无法正确安装。 使用放大镜或显微镜检查连接针是否直径,因为处理损坏或先前的插入尝试往往会产生弯曲的连接针,可能需要在成功安装之前用精密工具认真整齐。 对于通过孔的连接器,核查PCB孔尺寸是否符合设计规格,并确保孔口适当打板,不受到焊接罩的阻碍或制造可能防止插针的残留物。
当PCB连接器表现出过度的演奏或未能完全与板面相对立时,应调查可能的原因,包括扭曲的PCB、维容堆积问题或连接器制造超出可接受限度的变异。 工业电子组件可能需要shim调整或局部板平面技术,以实现适当的连接器座,对于跨越重要板块的大型多层连接器而言尤其如此,因为略微的页面可以防止统一接触。 记录安装过程中遇到的任何合适问题,并向设计工程小组通报调查结果,因为持续存在的问题可能表明需要进行设计修改,以提高制造能力,或改变部件规格,以确保生产量的组装质量一致。
纠正安装后故障
当安装的PCB连接器在功能测试中发生故障或显示间歇行为时,进行系统性的故障排除,隔离故障机制,并找出适当的纠正行动。 电气开口一般是由于不完全的焊料联合形成,断裂的焊料连接,或者内部连接器接触故障,通过外部检查可能看不到。 使用电气探测技术,通过连接器针到交配接口,在从PCB垫到交配接口的信号路径的多个点上验证连接,确定发生连续断裂的地方,以及故障是否存在于焊点,连接器机体,或交配电缆组件中。
在振动或温度循环期间出现的间断连接往往表明有部分湿润,冷关节特征的边际焊点,或者机械支持不足,在压力下允许微运动。 这些具有挑战性的缺陷可能需要热循环测试或振动照射以可靠地复制故障条件,从而能够在指导重制战略的控制条件下观测故障机制。 对于工业电子设备中的PCB连接器,绝不接受间歇性故障作为需要变通处理的可接受的怪胎,因为这些症状必然表明潜在的质量问题会随着时间的推移而恶化,并导致在现场操作条件下完全失灵。 对任何安装故障进行彻底的根源分析,利用调查结果改进程序并防止再次发生,而不是简单地在不了解故障机制的情况下对受影响的单位进行重新工作。
常见问题
工业 PCB 连接器应使用多高的焊接温度?
对于工业的PCB连接器,在与无铅的熔炉合金合作时,使用300°C至350°C之间的熔铁温度,根据连接器热质量和热敏感性进行调整。 具有大量金属壳的大型连接器可能需要在这一范围较高端的温度,以实现适当的热传导,而较小的连接器或具有温度敏感塑料套件的连接器则得益于温度较低,居住时间稍长。 始终要验证您选定的温度是否属于连接器制造商规定的限值范围,并产生具有光滑,闪亮的关节的适当的焊接流,表明完整的冶金结合。 对于表面山体连接器的回流焊接,开发可达到最高温度240-250°C的剖面,超过液体30-60秒,确保适当的热浸期,防止热冲击,同时实现完全的焊料回流。
如何防止间距很近的连接器针脚之间出现焊锡桥接?
通过使用适当尺寸的焊接铁尖来防止焊接桥连接精细的PCB连接器,这些铁尖将热量精确地传递给单个的引脚,而不会过度热量传播到相邻地点,一般选择宽度小于引脚间隔的凿子或锥形引脚。 节制地应用焊料,逐步建造适当的马列几何,而不是在熔化阶段将过量的弹夹之间流动。 保持清洁、有锡的焊接铁尖,促进高效的热传导,使焊料能够流入预定的表面,而不是粘着氧化的尖面。 对于易于搭桥的表面挂载连接器,优化了售货员粘贴的速温孔径设计,将适当的售货员体积与垫大小相匹配,并确保适当的回流配置开发,允许有控制的售货员在不流过多的情况下湿润。 当桥梁确实出现时,在焊料完全固化之前,立即用断裂的辫子或真空断裂技术去除桥梁。
PCB 连接器焊点应承受多大的机械保持力?
工业的PCB连接器焊点应承受连接器制造商指定的机械牵引力,一般从小信号连接器的10-50牛顿到较大功率连接器的100-500牛顿不等,这取决于引脚计数,吊顶样式,以及预期的应用严重程度。 通过孔的挂载连接器一般提供比表面挂载型更高的保留强度,因为除了焊接强度外,通过板状孔进行机械互锁。 然而,适当的安装做法规定,不论测得的牵引试验值如何,机械载荷都不应完全依赖焊接机联结强度。 相反,实施专门的机械安装规定,如螺丝、板锁或安装标签,以建立独立于焊料连接的结构载荷路径,使电气关节能够服务于其主要目的,而无需承受持续的机械压力,在典型的工业环境振动或热循环条件下加速疲劳。
焊接前如何确认连接器已正确到位?
核查适当的连接器座,方法是检查安装面,以便在整个连接器焊盘上与PCB表面进行完整、统一的接触,检查缺口或抬高的区域,这些区域表明未完全插入或干扰基础部件。 对于穿孔的PCB连接器,检查板侧的 轻轻地压在连接器机体上,以确认固态接触,不透视运动或弹簧后退,表示座位或干扰不完整。 使用反光或侧视角度,显示连接器架设表面与PCB之间可能无法从直接上方看到的差距。 对于具有板锁或制式标签等正悬挂特性的连接器,在进行焊接操作之前,核实可听觉或触觉确认接触,因为这些机械指标提供了正确安装位置的确凿证据。
